Dobierz złą metodę do aluminium, a spoina szybko pokaże pory, brak przetopu albo zwykłe przepalenie materiału. Aluminium nie wybacza brudnej powierzchni, słabego osłonięcia gazem i przypadkowych ustawień prądu. Właśnie dlatego spawanie aluminium wymaga innego podejścia niż stal czarna. W tym tekście da się szybko ustalić, czym spawać aluminium przy cienkich blachach, profilach i grubszych elementach oraz jakie druty, elektrody i gazy dobierać do konkretnych sytuacji. Dalej są też praktyczne ustawienia startowe, typowe błędy i przypadki, w których lepiej odpuścić jedną metodę na rzecz drugiej.
Spawanie aluminium: co utrudnia pracę od pierwszej minuty
Aluminium natychmiast pokrywa się warstwą tlenku Al2O3, a ten topi się dopiero w okolicach 2050°C, podczas gdy samo aluminium topi się przy około 660°C. To powoduje prosty problem: materiał bazowy zaczyna płynąć dużo wcześniej niż tlenek na powierzchni. Efekt to niestabilny łuk, brudna spoina i kłopot z przetopem.
Druga sprawa to przewodność cieplna. Aluminium bardzo szybko odprowadza ciepło, więc cienki detal łatwo przepalić na krawędzi, a grubszy element potrafi „zjadać” energię tak długo, że spoina wygląda poprawnie tylko z wierzchu. Brudnego aluminium nie powinno się spawać nigdy — tłuszcz, wilgoć i tlenki niemal gwarantują porowatość.
Najpierw mechaniczne czyszczenie szczotką ze stali nierdzewnej, potem odtłuszczenie acetonem. Szczotka używana wcześniej do stali węglowej przenosi zanieczyszczenia i psuje spoinę.
Znaczenie ma też sam stop. Inaczej zachowuje się blacha EN AW-1050, inaczej konstrukcyjne 5754, 5083 czy popularne profile z 6060/6061. Nie każdy stop spawa się równie łatwo, a dobór spoiwa do aluminium „na oko” często kończy się pękaniem na gorąco.
Czym spawać aluminium: TIG, MIG czy elektroda?
W praktyce liczą się trzy metody: TIG AC, MIG i rzadziej MMA elektrodą otuloną do aluminium. Dwie pierwsze dominują w warsztatach i garażach. Trzecia istnieje, ale traktuje się ją raczej jako rozwiązanie awaryjne.
| Metoda | Zakres grubości | Gaz / materiał | Główna zaleta | Ograniczenie |
|---|---|---|---|---|
| TIG AC | od 1 do 6 mm | argon 99,99%, pręt np. ER4043, ER5356 | najwyższa kontrola jeziorka | wolniejsze tempo |
| MIG | od 2 do 10+ mm | argon lub Ar/He, drut 0,8–1,2 mm | szybkość i wydajność | trudniejsze podawanie miękkiego drutu |
| MMA | zwykle powyżej 3 mm | elektroda Al, np. AlSi12 | brak butli z gazem | słabsza estetyka i większa ilość odprysków |
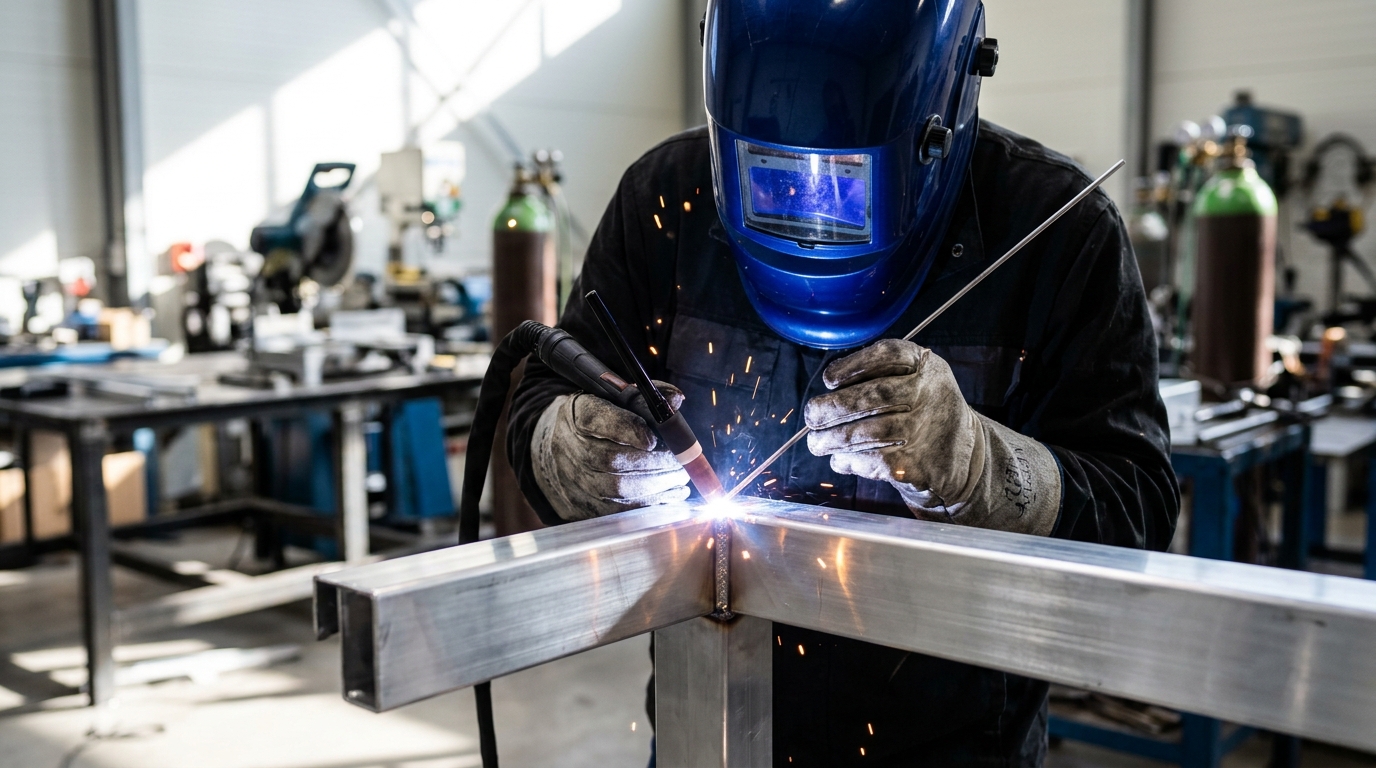
Do cienkiego aluminium najlepszy wybór to TIG AC. Ta metoda daje kontrolę nad łukiem, ilością ciepła i dodawaniem spoiwa. Przy profilach, zbiornikach, częściach motocyklowych czy detalach 1,5–3 mm trudno o lepsze rozwiązanie.
MIG wygrywa przy większej produkcji i grubszych elementach. Jeśli do pospawania są ramy, pokrywy, stopnie, konstrukcje z blach 3–8 mm, MIG robi robotę szybciej. Wymaga jednak odpowiedniego podajnika — najlepiej 4-rolkowego, uchwytu typu spool gun albo systemu push-pull.
MMA da się użyć w terenie albo przy naprawie, gdy nie ma TIG-a i MIG-a. Tyle że elektrodą nie uzyska się takiej jakości jak TIG-iem lub MIG-iem. To metoda do zastosowań pomocniczych, nie do precyzyjnych prac warsztatowych.
TIG AC do aluminium: kiedy działa najlepiej i jakie ustawienia przyjąć na start
Spawarka do aluminium w TIG-u powinna pracować na prądzie przemiennym AC. To nie detal techniczny, tylko podstawa. Składowa dodatnia czyści tlenki, a ujemna daje wtopienie. Aluminium spawa się TIG-iem na AC, nie na DC — wyjątki dotyczą bardzo specyficznych procesów i nie są rozwiązaniem dla typowego warsztatu.
Ustawienia startowe dla cienkich i średnich grubości
Dla blachy 1,5 mm sensowny punkt wyjścia to około 45–70 A AC, elektroda wolframowa 1,6 mm typu EWLa-1.5 lub E3, dysza ceramiczna nr 6–7 i przepływ argonu 7–10 l/min. Dla grubości 3 mm zwykle startuje się od 90–130 A i elektrody 2,4 mm.
Przy nowoczesnych źródłach, takich jak Fronius TransTig, Kemppi MasterTig czy ESAB Rebel EMP z funkcją TIG, warto ustawić balans AC w okolicach 65–75% EN i częstotliwość AC na 80–120 Hz. Wyższa częstotliwość zawęża łuk, co pomaga przy narożnikach i cienkich detalach.
Jakie spoiwo do TIG-a
Dwa najczęstsze wybory to ER4043 i ER5356. ER4043 zawiera krzem, dobrze płynie i ogranicza ryzyko pęknięć przy wielu odlewach oraz stopach z serii 6xxx. ER5356 z magnezem daje wyższą wytrzymałość i często trafia do stopów 5xxx, na przykład 5754 czy 5083.
Przy elementach anodowanych po spawaniu częściej wybiera się ER5356. ER4043 po anodowaniu daje ciemniejszy kolor spoiny, co bywa problemem przy częściach widocznych.
MIG do aluminium: szybciej, ale sprzęt musi być właściwy
MIG z aluminium działa dobrze wtedy, gdy cały tor podawania drutu jest do tego przygotowany. Drut aluminiowy jest miękki, więc w zwykłym długim uchwycie potrafi się zagnieść jeszcze przed końcówką prądową. Źle podawany drut powoduje niestabilny łuk i przerywanie spawania.
Najwygodniejsze rozwiązania to:
- spool gun — mała szpula w uchwycie, dobre do prac montażowych,
- push-pull — podawanie z dwóch stron, stosowane profesjonalnie,
- rolki U-groove i wkład teflonowy — minimum przy klasycznym podajniku.
Do większości prac wystarcza argon 99,99%. Przy grubszych przekrojach, na przykład 8–12 mm, stosuje się mieszanki z helem, np. Ar/He 70/30, bo poprawiają ilość wprowadzanego ciepła. Dla drutu 1,0 mm typowy zakres prądu to około 120–180 A, dla 1,2 mm często 180–250 A, zależnie od pozycji i złącza.
MIG lepiej znosi dłuższe spoiny i seryjną pracę. Przy cienkiej blasze 1 mm da się nim spawać, ale margines błędu jest mały. W garażowych warunkach TIG zwykle daje czystszy wynik.
Jak przygotować aluminium przed spawaniem
Przy aluminium przygotowanie materiału zajmuje czas, ale skraca później walkę ze spoiną. Spawanie bez przygotowania kończy się porami. Tu nie ma drogi na skróty.
- Usunąć tlenki szczotką ze stali nierdzewnej przeznaczoną tylko do aluminium.
- Odtłuścić powierzchnię acetonem albo dedykowanym zmywaczem odparowującym.
- Przy grubościach od około 5 mm przygotować ukosowanie, zwykle 60–70° dla złączy doczołowych.
- Przy masywnych elementach rozważyć podgrzanie wstępne do 100–150°C.
Podgrzewanie wstępne pomaga zwłaszcza przy grubych odlewach i profilach, ale nie wolno przesadzać. Dla stopów z serii 5xxx z większą zawartością magnezu zbyt wysokie temperatury pogarszają własności materiału. Jeśli nie ma pewności co do stopu, bezpieczniej trzymać się dolnego zakresu.
Druty, elektrody i gazy: co dobrać do konkretnego stopu
Dobór spoiwa do aluminium nie polega na zasadzie „byle aluminiowy drut”. Złe spoiwo powoduje pękanie albo słabą odporność korozyjną.
Najczęściej stosowane zestawy wyglądają tak:
- EN AW-6060 / 6061 — zwykle ER4043 albo ER5356,
- EN AW-5754 / 5083 — częściej ER5356 lub pokrewne typu ER5183,
- odlewy AlSi — zwykle ER4043 albo ER4047.
W TIG-u i MIG-u standardem pozostaje argon 4.6, czyli czystość około 99,996%, albo techniczny 99,99%. Dla małych dysz i cienkich detali zbyt duży przepływ, na przykład 15–18 l/min, potrafi zasysać powietrze i psuć osłonę. Typowe wartości mieszczą się zwykle w zakresie 7–14 l/min.
CO₂ nie nadaje się do spawania aluminium w MIG-u. To gaz do stali. Aluminium wymaga obojętnej osłony, najczęściej argonu lub argonu z helem.
Najczęstsze błędy przy spawaniu aluminium i jak ich uniknąć
Najwięcej problemów wraca w tych samych miejscach. Dobra wiadomość: da się je wychwycić szybko.
Jeśli spoina ma pory, winne są zwykle trzy rzeczy: wilgoć, tłuszcz albo słaba osłona gazowa. Warto sprawdzić reduktor, szczelność przewodów i stan dyszy. Końcówki prądowe do aluminium powinny mieć odpowiedni rozmiar, bo materiał mocno się rozszerza pod wpływem ciepła.
Jeśli detal się zapada albo przepala, problemem bywa za wolny ruch, zbyt wysoki prąd albo brak podparcia cieplnego. Przy cienkich blachach pomaga puls w TIG-u, na przykład 1–2 Hz przy ręcznym prowadzeniu, albo spawanie odcinkami.
Jeśli łuk w MIG-u „strzela”, najpierw sprawdza się podawanie drutu, nie ustawienia napięcia. Przy aluminium mechanika podajnika jest równie ważna jak parametry źródła. W praktyce zużyty wkład prowadzący albo źle dociśnięte rolki potrafią zepsuć całą robotę.
Kiedy wybrać TIG, kiedy MIG, a kiedy odpuścić naprawę
Do detali cienkich, estetycznych i precyzyjnych wybór jest prosty: TIG AC. Dotyczy to rur, kolektorów, osłon, zbiorników, elementów rowerowych i motocyklowych. Jeśli liczy się wygląd lica i kontrola nad ilością ciepła, TIG wygrywa bez dyskusji.
Do konstrukcji użytkowych, dłuższych spoin i większej wydajności lepszy będzie MIG. Ramy, burty, stopnie, skrzynie i grubsze profile z aluminium pospawa się szybciej i taniej roboczogodzinowo.
Są też sytuacje, gdy naprawę trzeba odrzucić. Pękniętych odlewów zanieczyszczonych olejem nie powinno się spawać bez porządnego przygotowania. Dotyczy to na przykład obudów skrzyń, mis olejowych czy starych korpusów maszyn. Jeśli materiał pije olej od lat, sama spoina nie rozwiąże problemu.
Najczęstsze pytania
Czy aluminium da się spawać zwykłym migomatem do stali?
Da się tylko wtedy, gdy migomat ma odpowiedni osprzęt: rolki do aluminium, wkład teflonowy i najlepiej uchwyt spool gun albo push-pull. Sam fakt, że urządzenie podaje drut, nie oznacza jeszcze, że poradzi sobie z miękkim aluminium.
Jaki gaz do spawania aluminium wybrać na początek?
Najbezpieczniejszy wybór to argon 99,99% lub 4.6. Do cienkich i średnich grubości w TIG-u i MIG-u to standard, który upraszcza ustawienia i daje przewidywalny łuk.
Czy aluminium spawa się elektrodą otuloną?
Tak, ale to rozwiązanie awaryjne. Elektrody do aluminium istnieją, jednak jakość i estetyka spoiny zwykle są wyraźnie gorsze niż przy TIG AC albo MIG.
Jaki drut do aluminium wybrać: ER4043 czy ER5356?
ER4043 częściej trafia do stopów 6xxx i odlewów AlSi, bo dobrze płynie i ogranicza pękanie. ER5356 częściej wybiera się do stopów 5xxx oraz tam, gdzie liczy się wyższa wytrzymałość i lepszy efekt po anodowaniu.
Czy przed spawaniem aluminium trzeba podgrzewać materiał?
Nie zawsze. Przy cienkich detalach zwykle nie ma takiej potrzeby, ale przy grubszych elementach i odlewach podgrzanie do około 100–150°C poprawia start i stabilność przetopu.